
HSS parmak freze, karbür kadar hızlı olmasa da esnekliği, fiyatı ve konvansiyonel tezgâh uyumuyla hâlâ atölyenin vazgeçilmezidir. Doğru çalıştırmak için iki sayı yeterlidir: malzemeye uygun kesme hızı (Vc) ve ağız başı talaş (fz); gerisini iki formül verir. Bu yazıda HSS parmak freze devir ve ilerleme hesabını, malzeme tablosunu ve sık hataları anlatıyoruz.
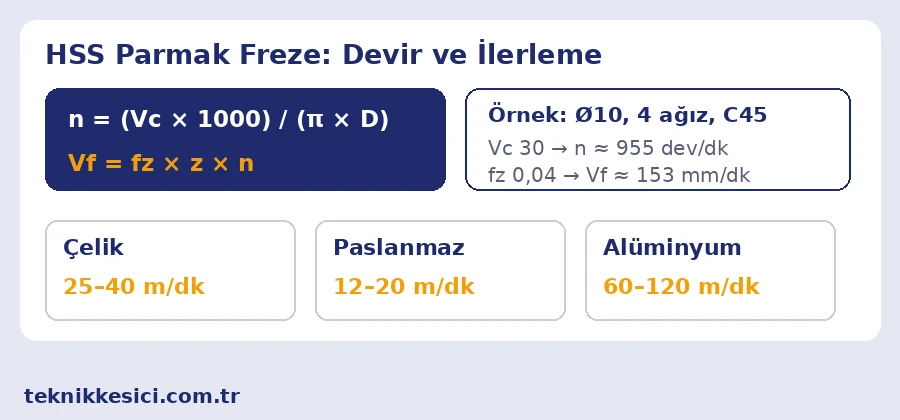
- Devir: n = Vc×1000/(π×D); ilerleme hızı: Vf = fz×z×n.
- HSS’de çelikte tipik Vc 25–40 m/dk, alüminyumda 60–120 m/dk’dir.
- Kanallı frezede talaş sıkışıyorsa önce fz‘yi düşürün, değilse devirden kısın.
- Kobaltlı (HSS-E) frezeler aynı parametrelerde daha uzun ömür verir.
Temel Formüller
Frezelemede iki hesap yeterlidir. Devir: n = Vc × 1000 / (π × D) — kesme hızı m/dk, çap mm, sonuç dev/dk. İlerleme hızı: Vf = fz × z × n — ağız başı talaş mm, ağız sayısı z, sonuç mm/dk. Örnek: Ø10 HSS 4 ağız freze, C45, Vc 30 → n ≈ 955 dev/dk; fz 0,04 → Vf = 0,04×4×955 ≈ 153 mm/dk. Temel mantığı adım adım görmek için kesme hızı ve devir hesabı ile ilerleme hesabı yazılarımıza bakın.
Malzemeye Göre Kesme Hızı
| Malzeme | HSS Vc (m/dk) | Not |
|---|---|---|
| Alaşımsız çelik (C45, St37) | 25–40 | Referans aralık |
| Alaşımlı çelik (42CrMo4) | 18–30 | Kobaltlı takımda üst sınır |
| Paslanmaz çelik | 12–20 | Yüksek ilerleme, tam yağ |
| Gri dökme demir | 20–35 | Kuru veya az soğutma |
| Alüminyum | 60–120 | Büyük helis, parlak kanal |
| Pirinç, bronz | 40–80 | Düşük helis tercih |
| Plastik | 100–200 | Kesme kuvveti düşük, erime riski var |
Bu aralıklar kaplamasız HSS içindir; TiN kaplı veya kobaltlı (HSS-E/Co5) takımlarda %20–30 yukarı çıkılabilir. Aynı malzemede karbür frezeyle 3–5 kat Vc çalışılır; takım ömrü–hız dengesi için aşınma tipleri yazımıza bakın.
fz ve İlerleme Tablosu
Ağız başı talaş, takım çapı ve iş sertliğine göre seçilir; HSS’de karbüre göre daha düşük fz uygulanır çünkü kenar esnekliği fazladır:
| Takım çapı | Çelik (kaba) | Çelik (finiş) | Alüminyum | Paslanmaz |
|---|---|---|---|---|
| Ø4–6 mm | 0,01–0,03 | 0,005–0,01 | 0,02–0,05 | 0,008–0,02 |
| Ø8–12 mm | 0,02–0,06 | 0,01–0,03 | 0,04–0,10 | 0,015–0,04 |
| Ø14–20 mm | 0,04–0,10 | 0,02–0,05 | 0,06–0,15 | 0,03–0,06 |
| Ø25 mm üstü | 0,06–0,15 | 0,03–0,06 | 0,10–0,20 | 0,04–0,08 |
Kaba işte fz‘yi üst sınıra, finişte alt sınıra alın. İlerleme hızı Vf = fz×z×n ile bulunur; aynı takımda 2 ağızdan 4 ağıza geçmek, aynı Vf’de kişisel talaşı yarıya indirir.
Kanal frezesi (slotting) tam kesme yükü yapar; yan frezede (side milling) ae ≤ %50 çap ise tablo değerleri kullanılabilir, ae küçüldükçe fz arttırılabilir (radial chip thinning).
Çap ve Ağız Sayısının Etkisi
Küçük çapta devir patlar: Ø4 freze Vc 30’da 2.387 dev/dk ister; tezgâhınız çıkmıyorsa Vc’yi fiilen düşürürsünüz, bu da ömrü kısaltır ama çalıştırır. Büyük çapta sorun tersine döner: Ø25 freze aynı Vc’de 382 dev/dk çalışır, güç ve tutucu rijitliği sınırlar. Ağız sayısı da dengeyi değiştirir: 2 ağız geniş kanal demektir (alüminyum, yumuşak malzeme, cep işi); 4 ağız daha iyi yüzey ve rijitlik demektir (çelik, yan freze). Ağız seçimini detaylı anlattığımız 2 ağız mı 4 ağız mı yazımıza bakın.
Soğutma ve Talaş Yönetimi
HSS sıcak dayanımı düşük olduğundan soğutma parametre kadar önemlidir: çelikte emülsiyon veya akışkan yağ kanalın dibine yönlendirilmeli, alüminyumda kuru veya hafif yağ yeterlidir, paslanmazda mutlaka yüksek basınçlı yağ gerekir. Talaş akışını izleyin: parlak, kıvrımlı talaş iyi kesme demektir; toz halinde veya mavi renkli talaş ya devir yüksek ya kenar kör demektir. Derin kanal ve cep işinde talaşı birkaç geçişte bir hava veya yağla temizleyin — sıkışan talaş ağız kırar. Kör ve derin ceplerde basınçlı hava ile talaşı geçiş arasında çıkarmak, tıkanma kaynaklı kırılmaların çoğunu önler.
Sık Hatalar ve Belirtileri
- Takım parlıyor, ses değişiyor: Vc yüksek; devir %20 düşürün, kenar aşınmasını kontrol edin.
- Talaş kanalı tıkanıyor: fz çok düşük veya kanal dar; fz‘yi artırın veya 2 ağıza geçin.
- Yüzeyde periyodik çizgiler: titreşim veya salgı; takım boyunu kısaltın, pensi temizleyin.
- Kenar hemen kütleşiyor: paslanmazda sürtme; ilerlemeyi artırıp devri düşürün, tam yağ verin.
- Freze ucu köşesi kırılıyor: giriş darbesi veya fazla ilerleme; rampa ile girin, fz‘yi %30 düşürün.
- Takım hemen körleniyor: çoğu zaman hesap değil tutucu sorunudur; salgılı pens takımı tek taraflı yükler, kenarlar sırayla kırılır. Pensi temizleyin, salgıyı ölçün.
Konvansiyonel tezgâhta salgı ve spindle oyunu tabloyu sınırlar: listedeki değerler CNC rijitliği içindir; manuel makinede fz ve ae‘yi %20–30 düşük başlatıp takım sesine göre yükseltin.
Malzemeniz ve tezgâhınız için doğru HSS parmak frezeyi birlikte seçelim; uygulamanızı yazın, aynı gün takım ve parametre önerisi alın.
WhatsApp’tan Sor
HSS Frezeler
4 Ağızlı Parmak Freze
HSS Alüminyum Freze
Sık Sorulan Sorular
HSS frezeyi CNC’de kullanabilir miyim?
Evet, ama devirleri karbüre göre düşüktür; tezgâh devri yüksekse HSS verimli kullanılmaz. Küçük çap ve yumuşak malzemede ekonomiktir.
Kobaltlı (HSS-E) freze normal HSS’ten ne kadar hızlı çalışır?
Aynı kesme hızında %30–50 uzun ömür, veya aynı ömürde %20–30 yüksek Vc. Paslanmaz ve seri işte kobalt tercih edilir.
2 ağız ve 4 ağız arasında ilerleme nasıl değişir?
Aynı fz için 4 ağız iki kat Vf verir; aynı Vf’de 4 ağızda kişisel talaş yarıya iner, yüzey iyileşir ama talaş kanalı daralır.
Kanallı frezede tablo değerleri neden tutmuyor?
Kanal tam sarılma yapar; talaş sıkışır, ısı artar. fz‘yi %20–40 düşürün, ap‘yi çapın yarısıyla sınırlayın, soğutmayı kanala yönlendirin.