
Tarama Kafaları
Tarama kafaları kategorisinde 43°'den 100°'ye farklı açılarda havşa ve tarama başlıkları ile yuvarlak uçlu tarama başlıkları bulunur. Delik ağzı havşalama, çapak alma ve oturma yüzeyi işleme için CNC ve konvansiyonel tezgahlara uygun tarama kafası çözümleri sunuyoruz.
759 sonuçtan 1-48 arası gösteriliyorPopülerliğe göre sıralandı















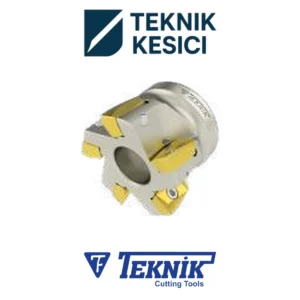

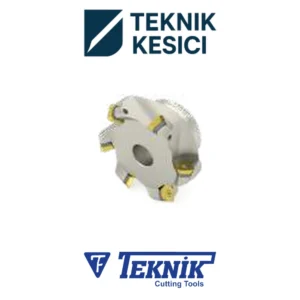

759 sonuçtan 1-48 arası gösteriliyorPopülerliğe göre sıralandı
İşleminize uygun alt grubu seçmek için 90° Tarama Başlığı, Yuvarlak Uçlu Tarama Başlığı, 45° Tarama Başlığı ve 75° Tarama Başlığı seçeneklerini karşılaştırabilirsiniz.
Tarama kafası kodunda D, d, Z ve uç ailesi
Tarama başlıklarında D080 kesici dış çapını, d27 merkez bağlantısını, Z07 ise kesici yuvalarını tanımaya yardım eder. Bu işaretler ilgili gövde çizimiyle doğrulanır. APKT, TPKN veya ONMU uç ailesi gövdeyle birlikte seçilir; kesici çapının ortak olması aynı uçların kullanılacağını göstermez.
Başlıktaki 45°, 75° veya 90° yaklaşım tanımı parçadaki omuz ve yüzey göreviyle eşleştirilir. IK ibaresi varsa gövde içinden sıvı geçişi ana malafayla beraber kontrol edilir. Yuvarlak uçlu gövdede kesme derinliği etkin teması değiştirir. Gövde, uç ve malafanın ölçüleri ayrı okunmalı; bütün aileye ortak bir vida veya montaj düzeni varsayılmamalıdır. Bağlantı deliği ve tahrik yüzeyi ana malafayla eşleşmelidir. Yalnız merkez deliğinin yerine geçmesi bütün montajın doğru oturduğunu göstermez. Sıkma elemanı, temas yüzeyi ve gerçek çalışma boyu ilgili gövdenin çiziminden doğrulanır. Uç kalitesi ve talaş kırıcı iş malzemesine göre seçilir; önce şekil ve boyutun yuvayla uyumu korunur. Bir uç ailesinin adı ortak olsa bile farklı boyutlar aynı gövdede değiştirilemez. Vida ve oturma geometrisi ayrıca kontrol edilir. İşleme genişliği ve eksenel paso ayrı değişkenlerdir. Z sayısı tek başına hız veya ilerleme değeri vermez. Aynı anda devredeki kesiciler gerçek takım yolu ve kavramaya bağlıdır; üreticinin kesme hesabı bu koşullarla uygulanır. Gövdenin montaj salgısı ve uçların oturma durumu gerçek çalışma boyunda kontrol edilir. Hasarlı bir yuva yeni uç takılmasıyla kendiliğinden düzelmez. Vida sıkma yöntemi üretici verisine dayanmalı; daha fazla kuvvet uyumsuz parçayı düzeltmek için kullanılmamalıdır.
| Ölçüt | Teknik seçim |
|---|---|
| D / d | Kesici çapı ve merkez bağlantısı |
| Z | Kesici yuvaları ve gerçek kavrama |
| Uç / IK | Yuva ailesi ve sıvı geçişi |
Ürün adlarından örnekler
- Teknik 75° Tarama Başlığı D042 d16 Z03 TPKN 16
- Teknik 90° Tarama Başlığı D63 d22 Z14 APMT 06-IK
- Teknik Tarama Başlığı D063 d22 Z09 LOGU 03-IK
Tarama Kafaları için 90° Tarama Başlığı, 45° Tarama Başlığı, Frezeleme Uçları grubundaki çalışma biçimi ve bağlantıları karşılaştırın.
Tarama kafası seçimi: yaklaşım açısı ve yüzey işleme
Tarama kafasında gövde çapı, yaklaşım açısı, uç sayısı ve mil bağlantısı birlikte seçilir. İşlenecek yüzeyin genişliği, tezgâh gücü ve parçanın rijitliği gereğinden büyük gövdeden kaçınmak için başlangıç verileridir. Kesici çapının yüzeyi tek geçişte kaplaması her zaman daha verimli değildir; çok geniş kavrama titreşim ve güç ihtiyacını artırabilir. Takım yolunda giriş ve çıkışın desteklenmesi kenar kırılmasını azaltmaya yardımcı olur.
Doksan derece yaklaşım dik omuzlara erişim sağlarken kırk beş derece geometri yükün eksenel ve radyal dağılımını değiştirir. İnce cidarlı veya zayıf bağlanmış parçada kuvvet yönü yüzey kalitesi kadar önemlidir. Yuvarlak uçlu kafada etkin yaklaşım açısı kesme derinliğiyle değişir; nominal ilerleme doğrudan başka bir kafadan kopyalanmamalıdır. Talaş incelmesi ve etkin kesme çapı üreticinin parametre hesabında dikkate alınır.
Uç sayısı arttıkça aynı diş başına ilerlemede tabla ilerlemesi yükselir; fakat kesme gücü ve talaş için gereken hacim de değişir. Düşük güçlü mil veya uzun çıkmada seyrek adımlı gövde daha uygun olabilir. Uçların boyutsal sınıfı, köşe radyüsü ve talaş kırıcı geometrisi gövdeyle tam uyumlu olmalıdır. Temiz uç yuvaları, doğru sıkma torku ve hasarsız vidalar tekrarlanabilir oturma sağlar. Finiş uçları kullanılıyorsa üreticinin yükseklik ve yerleşim düzenine uyun. Yüzeyde çizgi veya basamak oluştuğunda yalnız ilerlemeyi düşürmek yerine mil eğikliği, uç yükseklik farkı ve bağlama esnemesini de araştırın.
Seçimi tamamlamadan önce ürün çizimindeki bağlantı, erişim ve çalışma ölçülerini mevcut kurulumla karşılaştırın. Yalnız fotoğraf veya kategori adına göre uyumluluk kararı vermeyin. Üreticinin malzeme, kullanım sınırı ve bakım talimatlarını esas alın; farklı serilerin değerlerini doğrudan birbirine aktarmayın. İlk uygulamada güvenli bir deneme yapın ve sonucu uygun ölçümle kontrol edin. Beklenmeyen ses, ısınma, yüzey bozulması veya ölçü sapmasında işlemi durdurup nedeni belirleyin. Koruyucu donanım, sağlam bağlama ve tezgâhın güvenlik talimatları teknik seçimden ayrı değildir. Hasarlı ekipmanla çalışmayın; ayar veya takım değişimini makine güvenli durumdayken yapın.
İlgili kategoriler: 45° Tarama Başlığı · 90° Tarama Başlığı · Yuvarlak Uçlu Tarama Başlığı · Frezeleme Uçları
Teknik hesaplar için Teknik Araçlar: CNC devir ve ilerleme · Kılavuz matkap çapı ve Helicoil tablosu.
Sık Sorulan Sorular
45° ile 90° kafa aynı işi yapar mı?
Her zaman değil. Omuz erişimi, kuvvet yönü ve etkin talaş kalınlığı farklıdır.
Daha fazla uç her zaman avantaj mı?
Hayır. Mil gücü, kavrama genişliği ve talaş hacmi uygun değilse yük ve titreşim artabilir.
Yuvarlak uçta ilerleme nasıl belirlenir?
Kesme derinliğine bağlı etkin geometri ve talaş incelmesi üretici hesabıyla değerlendirilir.
Yüzeyde basamak neden oluşur?
Mil hizası, uç oturma yüksekliği, gövde salgısı veya parça esnemesi olası nedenlerdir; ölçümle ayrıştırılmalıdır.