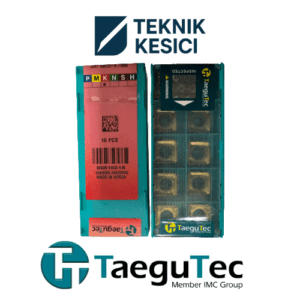
Taegutec RCMX200600 TT8115, profesyonel CNC yüksek ilerleme (high-feed) frezeleme operasyonları için özel olarak tasarlanmış ultra performanslı PVD kaplamalı karbür insert’tir. Güney Kore yapımı bu kesici uç, yüksek verimli frezeleme uygulamaları için geliştirilmiş TT8115 grade ile donatılmıştır. PVD TiAlN kaplama teknolojisi ve özel yuvarlak geometrisi sayesinde maksimum ilerleme hızı, düşük kesme kuvveti ve yüksek metal kaldırma oranı sunar.
Teknik Özellikler
Ürün Bilgileri
- Ürün Kodu: RCMX200600
- Kalite Sınıfı (Grade): TT8115
- Kategori: Insert (High-Feed Milling – Carbide)
- Uygulama: Yüksek ilerleme frezeleme
- Minimum Satış Adedi: 10 adet
- Üretim Yeri: Güney Kore (Made in Korea)
Malzeme ve Kaplama Özellikleri
- Substrat: Premium tungsten karbür (WC-Co) – Ultra yüksek tokluk
- Kaplama Tipi: PVD (Physical Vapor Deposition)
- Kaplama Kompozisyonu: TiAlN (Titanyum Alüminyum Nitrür)
- Kaplama Kalınlığı: 3-5 µm (orta kaplama)
- Kaplama Sertliği: HV 3200-3500
- Isı Direnci: 900-950°C’ye kadar
- Sürtünme Katsayısı: Çok düşük (high-feed için optimize)
- Renk: Mor-bronz (TiAlN karakteristik)
- Oksidasyona Direnç: Yüksek
Geometrik Özellikler
- Insert Şekli: RCMX (Round with hole – Yuvarlak delikli)
- Insert Boyutu: 200600
- IC (Inscribed Circle): 20 mm (0.787″)
- Kalınlık (S): 6 mm (0.236″)
- Köşe Yarıçapı (r): Yuvarlak geometri (round insert)
- Kesici Kenar Sayısı: 2 (Çift taraflı)
- Delik: Var (M6 mekanik sabitleme)
- Talaş Kırıcı: High-feed için özel geometri
- Rake Açısı: Pozitif (düşük kesme kuvveti)
- Giriş Açısı: 90° (karakteristik high-feed açısı)
TT8115 Grade Özellikleri
Uygulama
- Yüksek ilerleme frezeleme (high-feed milling)
- Yüksek metal kaldırma oranı (MRR)
- Roughing ve semi-roughing operasyonları
- Düşük ap, yüksek fz stratejisi
Ana Malzeme
- ISO-P (Çelik) – Ana uygulama
- ISO-M (Paslanmaz çelik) – Uygun
- ISO-K (Dökme demir) – Uygun
- ISO-S (Süper alaşımlar) – İkincil
Kesme Hızı
- Orta-yüksek (120-280 m/dak)
İlerleme
- ÇOK YÜKSEK (0.5-2.5 mm/diş) – HIGH-FEED karakteristiği
Özellik
- Maksimum ilerleme hızı
- Düşük kesme kuvveti
- Yüksek metal kaldırma oranı
- Mükemmel talaş kontrolü
TT8115 Grade Detayları
PVD Kaplama Avantajları
✓ Gelişmiş TiAlN: Yüksek ilerleme için optimize edilmiş
✓ Düşük Sürtünme: Yüksek fz’de sorunsuz talaş akışı
✓ Yüksek Tokluk: Substrat + kaplama kombinasyonu
✓ Termal Stabilite: Yüksek ısı oluşumuna direnç
✓ Darbe Dayanımı: Kesintili kesimde mükemmel
✓ Oksidasyona Direnç: Uzun takım ömrü
Uygulama Odağı
- Yüksek İlerleme: fz = 0.5-2.5 mm/diş
- Düşük ap: ap = 1-3 mm (aksiyel talaş derinliği)
- Yüksek MRR: Maksimum talaş kaldırma
- Roughing: Hızlı taslama operasyonları
High-Feed Milling Konsepti
Geleneksel vs High-Feed Karşılaştırması
Geleneksel Frezeleme:
- ap (talaş derinliği): 5-15 mm
- fz (ilerleme/diş): 0.1-0.4 mm/diş
- Yüksek kesme kuvveti
- Titreşim riski
- Düşük üretkenlik
High-Feed Frezeleme (RCMX):
- ap (talaş derinliği): 1-3 mm (DÜŞÜK)
- fz (ilerleme/diş): 0.5-2.5 mm/diş (ÇOK YÜKSEK)
- Düşük kesme kuvveti (radyal yönde)
- Minimal titreşim
- 2-5 kat daha yüksek üretkenlik
High-Feed Avantajları
✓ Hızlı Talaş Kaldırma: MRR 2-5 kat artış
✓ Düşük Kesme Kuvveti: Aksiyel yönde minimal kuvvet
✓ Uzun Çıkıntılarda Kullanım: L/D = 4-6 oranında bile stabil
✓ İnce Cidarlı Parçalar: Düşük kuvvet sayesinde deformasyon yok
✓ Enerji Tasarrufu: Düşük güç tüketimi
✓ Takım Tezgahı Ömrü: Az titreşim ile uzun makine ömrü
Kullanım Alanları
High-Feed Frezeleme Operasyonları
✓ Roughing: Hızlı taslama (ana uygulama)
✓ Semi-Roughing: Yarı taslama
✓ Ramping: Eğik dalış (helical entry)
✓ Plunge Milling: Dikey dalış frezeleme
✓ Pocket Clearing: Cep boşaltma
✓ Surface Milling: Yüzey frezeleme (düşük ap)
✓ Z-Level Milling: Seviyeli frezeleme
Özel Uygulamalar
- Uzun Çıkıntılı Takımlar: L/D > 3
- İnce Cidarlı Parçalar: Deformasyon önleme
- Derin Cepler: Hızlı malzeme boşaltma
- Kalıp Cavity Roughing: Hızlı cavity taslama
- 3D Yüzey İşleme: Düşük ap, yüksek fz stratejisi
İşlenebilir Malzemeler
ISO-P (Çelik) – ANA UYGULAMA
Yapı Çelikleri:
- S235JR, S355J2
- C45, C60, C40
- St52, St37
- Kesme Hızı: 180-280 m/dak
- İlerleme: 0.8-2.0 mm/diş
Alaşımlı Çelikler:
- 42CrMo4, 34CrNiMo6
- 16MnCr5, 18CrNiMo7-6
- Kesme Hızı: 150-240 m/dak
- İlerleme: 0.6-1.5 mm/diş
Kalıp Çelikleri (Yumuşak):
- 1.2343 (H11), 1.2344 (H13) – annealed
- 1.2738 (P20) – annealed
- Kesme Hızı: 120-200 m/dak
- İlerleme: 0.5-1.2 mm/diş
Takım Çelikleri (Yumuşak):
- 1.2080, 1.2316 (HB <250)
- Kesme Hızı: 120-180 m/dak
- İlerleme: 0.5-1.0 mm/diş
ISO-M (Paslanmaz Çelik) – UYGUN
Austenik Paslanmaz:
- 304, 316, 321
- 1.4301, 1.4401
- Kesme Hızı: 100-180 m/dak
- İlerleme: 0.6-1.5 mm/diş
Duplex Paslanmaz:
- 2205, 2507
- Kesme Hızı: 80-150 m/dak
- İlerleme: 0.5-1.2 mm/diş
ISO-K (Dökme Demir) – UYGUN
Gri Döküm:
- GG-20, GG-25, GG-30
- Kesme Hızı: 200-350 m/dak
- İlerleme: 0.8-2.0 mm/diş
Nodüler Döküm:
- GGG-40, GGG-50
- Kesme Hızı: 180-300 m/dak
- İlerleme: 0.7-1.8 mm/diş
ISO-S (Süper Alaşımlar) – İKİNCİL
Nikel Bazlı:
- Inconel 718, 625
- Kesme Hızı: 40-80 m/dak
- İlerleme: 0.3-0.8 mm/diş
Sektörel Uygulamalar
Ana Endüstriler
- Kalıp İmalat: Hızlı cavity roughing, derin cep boşaltma
- Otomotiv: Motor blokları, transmisyon gövdeleri
- Havacılık: Alüminyum yapısal parçalar, büyük komponentler
- Enerji: Türbin gövdeleri, büyük flanşlar
- Genel İmalat: Büyük yapısal parçalar, ağır taslama
- Takım Tezgahları: Tabla, sütun, gövde imalatı
- Gemi İnşa: Büyük paslanmaz parçalar
Ürün Avantajları
Performans Özellikleri
✓ 2-5 Kat Daha Hızlı: Geleneksel frezelemeye göre
✓ Düşük Kesme Kuvveti: Aksiyel yönde minimal yük
✓ Yüksek MRR: Metal kaldırma oranı maksimum
✓ Uzun Çıkıntı Kabiliyeti: L/D = 4-6 oranında stabil
✓ İnce Cidar İşleme: Deformasyon olmadan işleme
✓ Mükemmel Talaş Kontrolü: Yuvarlak geometri avantajı
✓ Düşük Titreşim: Smooth kesim karakteristiği
Ekonomik Faydalar
✓ Yüksek Verimlilik: İşlem süresinde %60-80 azalma
✓ Enerji Tasarrufu: Düşük güç tüketimi
✓ Takım Tezgahı Ömrü: Az titreşim ile uzun makine ömrü
✓ Esneklik: Uzun çıkıntılı takım kullanımı
✓ Kalite: Düşük kuvvet ile yüzey bozulması yok
✓ ROI: Hızlı yatırım geri dönüşü
Önerilen Kesme Parametreleri
Genel Çelik High-Feed (S235, C45, 42CrMo4)
Roughing – High-Feed Stratejisi:
- Kesme Hızı (Vc): 180-250 m/dak
- İlerleme/Diş (fz): 0.8-2.0 mm/diş ⚠️ ÇOK YÜKSEK
- Talaş Derinliği (ap): 1-3 mm ⚠️ DÜŞÜK
- Talaş Genişliği (ae): 12-18 mm (insert IC’ye göre)
- Soğutma: Emülsiyon (5-8%)
- MRR: 300-800 cm³/dak
Semi-Roughing:
- Kesme Hızı (Vc): 200-280 m/dak
- İlerleme/Diş (fz): 0.6-1.5 mm/diş
- Talaş Derinliği (ap): 0.5-2 mm
- MRR: 200-500 cm³/dak
Kalıp Çeliği High-Feed (1.2343, 1.2738)
Cavity Roughing:
- Kesme Hızı (Vc): 120-200 m/dak
- İlerleme/Diş (fz): 0.5-1.2 mm/diş
- Talaş Derinliği (ap): 1-2.5 mm
- Talaş Genişliği (ae): 10-16 mm
- Soğutma: Yüksek basınç emülsiyon
- MRR: 150-400 cm³/dak
Z-Level Milling:
- Kesme Hızı (Vc): 140-220 m/dak
- İlerleme/Diş (fz): 0.6-1.5 mm/diş
- Talaş Derinliği (ap): 0.5-1.5 mm
- Adım (Step Over): 0.3-0.8 mm
Paslanmaz Çelik High-Feed (304, 316)
Roughing:
- Kesme Hızı (Vc): 100-180 m/dak
- İlerleme/Diş (fz): 0.6-1.5 mm/diş
- Talaş Derinliği (ap): 1-2.5 mm
- Talaş Genişliği (ae): 10-16 mm
- Soğutma: Yüksek basınç emülsiyon (60+ bar) ŞART
- MRR: 120-350 cm³/dak
Dökme Demir High-Feed (GG-25, GGG-40)
Roughing:
- Kesme Hızı (Vc): 200-350 m/dak
- İlerleme/Diş (fz): 0.8-2.0 mm/diş
- Talaş Derinliği (ap): 1-3 mm
- Soğutma: Kuru veya minimal MQL
- MRR: 350-900 cm³/dak
Ramping / Helical Entry
Eğik Dalış Parametreleri:
- Ramping Açısı: 2-5° (maksimum)
- İlerleme: Normal fz × 0.5-0.7
- Kesme Hızı: Normal Vc
- Helix Step: 0.3-0.5 mm
High-Feed vs Geleneksel Frezeleme
Metal Kaldırma Oranı (MRR) Karşılaştırması
Geleneksel Frezeleme:
- ap = 8 mm, fz = 0.25 mm/diş, ae = 40 mm
- MRR = 80 cm³/dak (örnek)
High-Feed RCMX:
- ap = 2 mm, fz = 1.5 mm/diş, ae = 16 mm
- MRR = 320 cm³/dak (örnek)
- Sonuç: 4 kat daha hızlı!
Kesme Kuvveti Karşılaştırması
Geleneksel:
- Aksiyel kuvvet: YÜKSEK
- Radyal kuvvet: Orta
- Titreşim riski: Yüksek
High-Feed RCMX:
- Aksiyel kuvvet: DÜŞÜK (radyal yöne dağıtılmış)
- Radyal kuvvet: Orta-düşük
- Titreşim riski: Minimal
Ne Zaman High-Feed Kullanılmalı?
✓ Roughing operasyonlarında
✓ Büyük hacimlerde malzeme boşaltmada
✓ Uzun çıkıntılı takımlarda (L/D > 3)
✓ İnce cidarlı parçalarda
✓ Derin ceplerde
✓ Hızlı üretim gerektiğinde
✓ Titreşim sorunlarında
Ne Zaman Geleneksel Kullanılmalı?
- Finishing operasyonlarında
- Hassas toleranslarda
- Derin slot frezelemede (ap > 5 mm)
- Kısa çıkıntılı rigid setupta
Uyumlu Frezeleme Kafaları
High-Feed Mill Cutters
- Taegutec High-Feed Mills: RCMX holder sistemleri
- 90° Entry Angle Mills: High-feed için özel
- Long Reach High-Feed Mills: L/D = 4-6
- Plunge Mills: Dikey dalış için
- Copy Mills: Profil high-feed
Montaj Spesifikasyonları
- Delik Tipi: Merkezi M6 mekanik sabitleme
- Vida Boyutu: M6
- Sıkma Torku: 8-10 Nm (yuvarlak insert için yüksek)
- Koltuk Tipi: Özel high-feed seat
- Giriş Açısı: 90° (karakteristik)
- Radyal Runout: <0.03 mm
Montaj ve Kullanım Tavsiyeleri
Montaj Prosedürü
- Temizlik: Tutucu ve insert yüzeylerini özenle temizleyin
- Kontrol: PVD kaplamanın hasar görmediğini kontrol edin
- Pozisyonlama: Yuvarlak insert’i merkezi deliğe yerleştirin
- Sabitleme: M6 vida ile 8-10 Nm tork uygulayın
- Runout Kontrolü: <0.03 mm radyal sapma
- İlk Kesim: Orta parametrelerle başlayın
High-Feed Optimizasyon İpuçları
Strateji Seçimi:
- ap’yi DÜŞÜK tutun (1-3 mm)
- fz’yi YÜKSEK kullanın (0.5-2.5 mm/diş)
- ae’yi optimal kullanın (IC × 0.6-0.9)
- MRR’yi maksimize edin
CAM Programlama:
- High-feed/Dynamic milling stratejisi seçin
- Ramping ile dalış kullanın (2-5° açı)
- Ani yön değişimlerinden kaçının
- Smooth toolpath oluşturun
Takım Tezgahı Kurulumu:
- Rijit tutucu kullanın (shrink-fit, hydro ideal)
- L/D oranını optimize edin (max 6)
- Yüksek devir kabiliyetini kullanın
- Yüksek ilerleme hızı ayarlayın (vf)
Soğutma:
- Bol soğutma sıvısı (yüksek fz nedeniyle)
- Yüksek basınç tercih edilir
- Talaş tahliyesine dikkat edin
Özel Uygulamalar
Uzun Çıkıntılı Takımlar:
- L/D = 4-6 oranında kullanılabilir
- Düşük ap sayesinde minimal titreşim
- Rijit tutucu şart
- Devir sayısını kritik hızdan uzak tutun
İnce Cidarlı Parçalar:
- Düşük kesme kuvveti avantajı kullanın
- Cidar kalınlığı <3 mm’de bile işlenebilir
- Destekleme sistemi minimal gerekir
- ap = 1-2 mm ile başlayın
Derin Cep Boşaltma:
- Helical entry kullanın
- Z-level veya spiral stratejisi
- Step over = 0.4-0.8 mm
- Talaş tahliyesine dikkat
Aşınma İzleme
Normal Aşınma (High-Feed)
- Yanak aşınması (VB): <0.4 mm (ideal)
- Krater aşınması: Minimal (düşük ap sayesinde)
- Kaplama aşınması: TiAlN renk değişimi
- Köşe aşınması: Yuvarlak geometride uniform
Aşınma Göstergeleri
- Talaş rengi değişimi: Sıcaklık artışı
- Yüzey kalitesi düşüşü: VB artışı
- Kesme sesi değişimi: Köşe aşınması
- Güç tüketimi artışı: Genel aşınma
Değiştirme Kriterleri
- VB >0.5 mm
- TiAlN kaplama belirgin aşınma
- Yüzey kalitesi düşüşü
- Kesme kuvveti artışı
- Vibrasyon artışı
2 Kenar Kullanımı
- İlk tarafı kullan (1. kenar)
- Insert’i çevir (2. kenar)
- Yuvarlak geometri sayesinde uniform aşınma
Teknik Kodlama Sistemi
RCMX200600 Açıklaması
- R: Yuvarlak insert şekli (Round)
- C: ISO clearance angle
- M: Tolerans sınıfı
- X: Özel özellik
- 20: IC 20 mm (inscribed circle)
- 06: Kalınlık 6 mm
- 00: Köşe yarıçapı kodu (yuvarlak için)
TT8115 Grade Açıklaması
- TT: Taegutec grade serisi
- 81: Sertlik-tokluk dengesi (yüksek tokluk)
- 15: PVD kaplama versiyonu
- Kaplama: TiAlN (PVD – high-feed için optimize)
- Substrat: Ultra yüksek tokluk (high-feed için)
Sıkça Sorulan Sorular (SSS)
S: High-feed milling nedir ve nasıl çalışır?
C: High-feed milling, düşük aksiyel talaş derinliği (ap = 1-3 mm) ve çok yüksek ilerleme (fz = 0.5-2.5 mm/diş) kullanarak metal kaldırma oranını maksimize eden modern bir frezeleme stratejisidir. RCMX yuvarlak insert’ler bu strateji için özel olarak tasarlanmıştır.
S: Geleneksel frezelemeye göre avantajları nedir?
C: High-feed milling 2-5 kat daha yüksek metal kaldırma oranı, düşük kesme kuvveti, minimal titreşim, uzun çıkıntılı takım kullanımı ve ince cidarlı parça işleme kabiliyeti sağlar.
S: Hangi uygulamalar için uygundur?
C: Roughing operasyonları, cavity boşaltma, derin cep işleme, büyük hacimlerde malzeme kaldırma, uzun çıkıntılı takımlar ve ince cidarlı parça işleme için idealdir.
S: Minimum sipariş miktarı nedir?
C: 10 adet olarak satılmaktadır.
S: Neden yuvarlak (round) geometri kullanılır?
C: Yuvarlak geometri, kesme kuvvetini radyal yöne dağıtır, düşük ap’de bile geniş ae kullanımına izin verir ve 90° giriş açısı ile high-feed stratejisini mümkün kılar.
S: Hangi soğutma sistemi kullanılmalı?
C: Yüksek ilerleme nedeniyle bol soğutma sıvısı gereklidir. Genel çelik için emülsiyon, paslanmaz için yüksek basınç emülsiyon (60+ bar), döküm için minimal MQL önerilir.
S: CAM programlamada nelere dikkat edilmeli?
C: High-feed/Dynamic milling stratejisi seçilmeli, ramping ile dalış yapılmalı, smooth toolpath oluşturulmalı ve ap düşük (1-3 mm), fz yüksek (0.5-2.5 mm/diş) tutulmalıdır.
S: Uzun çıkıntılı takımlarda kullanılabilir mi?
C: Evet, RCMX high-feed insert’lerin en büyük avantajlarından biri L/D = 4-6 oranlarında bile stabil çalışabilmesidir. Düşük kesme kuvveti sayesinde titreşim minimaldır.
S: İnce cidarlı parçalar işlenebilir mi?
C: Evet, düşük kesme kuvveti sayesinde 3 mm altı cidar kalınlıklarında bile deformasyon olmadan işleme yapılabilir.
S: MRR (metal kaldırma oranı) ne kadar artış sağlar?
C: Geleneksel frezelemeye göre 2-5 kat (bazen daha fazla) metal kaldırma oranı artışı sağlar. Örneğin geleneksel 80 cm³/dak yerine 320-400 cm³/dak MRR elde edilebilir.