
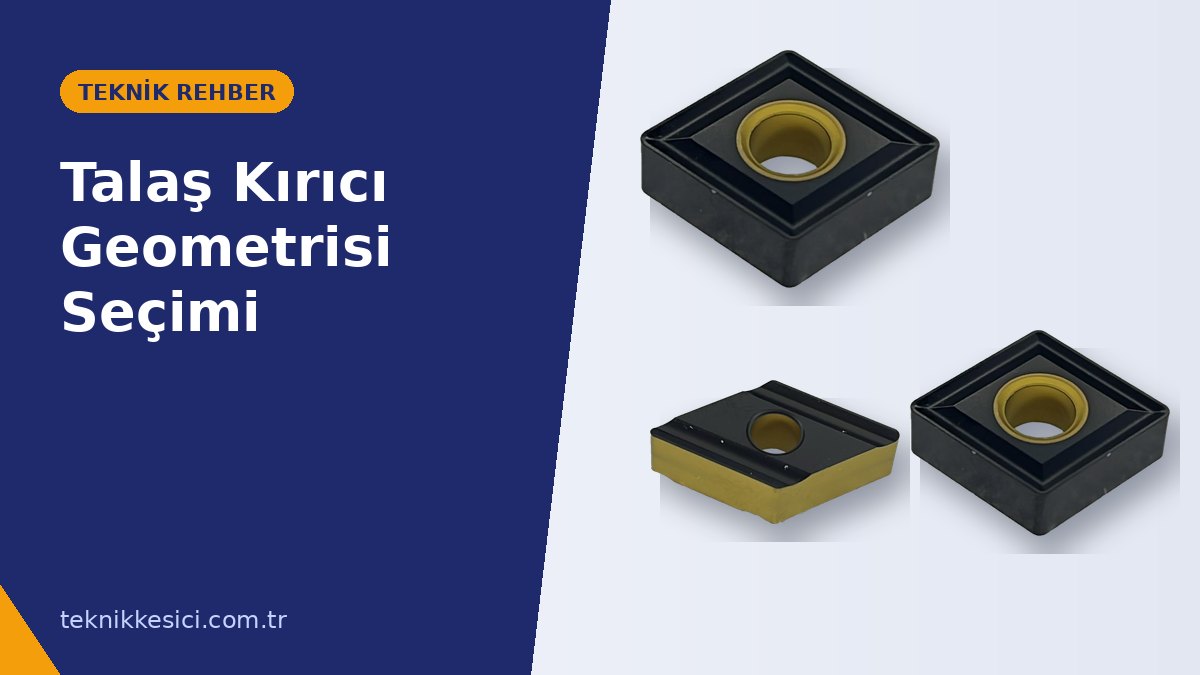
Kesici ucun üst yüzeyindeki oluk ve tümsekler rastgele değildir; bu talaş kırıcı geometrisi talaşı kıvırıp kırar, kesme kuvvetini yönlendirir ve ısının dağılımını belirler. Yanlış talaş kırıcı ile talaş ya kırılmadan uzun teller halinde parçaya sarılır ya da uç aşırı yüklenerek kenarı çentikler. Kodun sonundaki harfler (örneğin CNMG 120408 -PM, WNMG 080404 -TF) bu geometriyi tanımlar ve her üretici kendi kodunu kullanır.

Talaş Kırıcı Ne Yapar?
- Talaşı belirli bir yarıçapta kıvırarak kendi kendine kırılmasını sağlar (ideal talaş “6” veya “9” biçiminde, 2–5 cm boyunda).
- Pozitif talaş açısı oluşturarak kesme kuvvetini %10–30 azaltır.
- Kenar arkasındaki tümsekle kesme kenarını destekler (kaba geometrilerde).
- Temas alanını küçülterek ısının talaşla birlikte gitmesini sağlar.
Üç Temel Sınıf ve Çalışma Pencereleri
| Geometri | Tipik kod eki | İlerleme f (mm/dev) | Talaş derinliği ap (mm) | Özellik |
|---|---|---|---|---|
| Finiş (F / L / SF) | -F, -FN, -SF, -L | 0,05–0,25 | 0,3–2,0 | Keskin kenar, dar oluk, düşük kuvvet; ince talaşı bile kırar |
| Orta (M / GP) | -M, -PM, -GM, -MA | 0,15–0,50 | 1,0–5,0 | Genel amaçlı; en geniş pencere, ilk deneme için ideal |
| Kaba (R / H) | -R, -PR, -HR, -GH | 0,30–1,00 | 3,0–10+ | Geniş oluk, güçlü kenar bandı; kesikli kesme ve kabukta dayanıklı |
Her geometrinin bir talaş kırma diyagramı vardır: yatay eksen ilerleme, düşey eksen derinlik. Çalışma noktanız alanın dışındaysa talaş kırılmaz (sol alt: çok ince talaş) ya da uç aşırı yüklenir (sağ üst).
Uzun Talaş Sorununu Çözmek
- İlerlemeyi %20–30 artırın; ince talaş kıvrılmadan akar.
- Talaş derinliğini burun radyusunun en az 2 katına çıkarın (0,4 mm radyus → ≥0,8 mm derinlik).
- Finiş geometriye geçin; dar oluk ince talaşı zorla kıvırır.
- Kesme hızını düşürün; yüksek Vc talaşı yumuşatıp süneklik artırır.
- Yüksek basınçlı soğutma sıvısı kullanın; talaşı kırıp uzaklaştırır (bkz. kesme sıvısı seçimi).
Malzemeye Göre İpuçları
- Paslanmaz ve yumuşak çelik: talaş süneği uzundur; orta geometrinin keskin kenarlı “-MM/-PM” versiyonları ve pozitif uçlar tercih edilir.
- Alüminyum: geniş, parlatılmış oluklu özel geometriler (-AL) yapışmayı önler.
- Dökme demir: talaş zaten kısa kırılır; talaş kırıcısız düz üst yüzey (-KR / düz) daha güçlü kenar sağlar.
- Kesikli kesme / kabuk: kaba geometrilerin geniş kenar bandı darbeyi karşılar.
Uzman ipucu: Yeni bir parçaya başlarken orta (M) geometriyi seçin, talaş biçimine bakın: talaş toz gibi kısa kırılıyorsa geometri fazla agresif (kabaya çıkın), tel gibi uzun geliyorsa finişe inin.
Uç formu seçimi için torna ucu formu seçimi, aşınma teşhisi için takım aşınma tipleri yazılarımızı da inceleyin.
Finiş, orta ve kaba talaş kırıcılı tornalama uçları ve diş açma uçları ürün sayfalarında geometri kodu ve önerilen ilerleme aralığı belirtilmiştir. Ölçü, kalite veya uygulama danışmak için WhatsApp hattımızdan yazabilirsiniz; teknik ekibimiz aynı gün yanıtlar.
Sık Sorulan Sorular
Talaş kırıcı kodu her markada aynı mı?
Hayır. ISO kodu (CNMG 120408) standarttır ancak sonundaki geometri eki (-PM, -TF, -GN vb.) üreticiye özeldir. Karşılaştırma için katalogdaki finiş/orta/kaba sınıfına ve ilerleme aralığına bakın.
Talaş kırıcısız uç ne zaman kullanılır?
Dökme demir, sertleştirilmiş çelik ve kesikli kesmede düz üst yüzeyli (talaş kırıcısız) uçlar daha güçlü kenar verir; talaş zaten kısa kırıldığı için oluk gerekmez.
İlerlemeyi artırmak yüzeyi bozmaz mı?
Yüzey pürüzlülüğü ilerlemenin karesiyle artar, ancak burun radyusu da büyürse dengelenir. Talaş kırma için ilerleme artırılırken radyus da büyütülür.
Talaş parçaya sarılıyor, tezgâh ne zaman durdurulmalı?
Hemen. Sarılan talaş yüzeyi çizer, ucu kırar ve operatör için tehlikelidir. Parametreler yukarıdaki sırayla düzeltilip yeniden başlanır.