
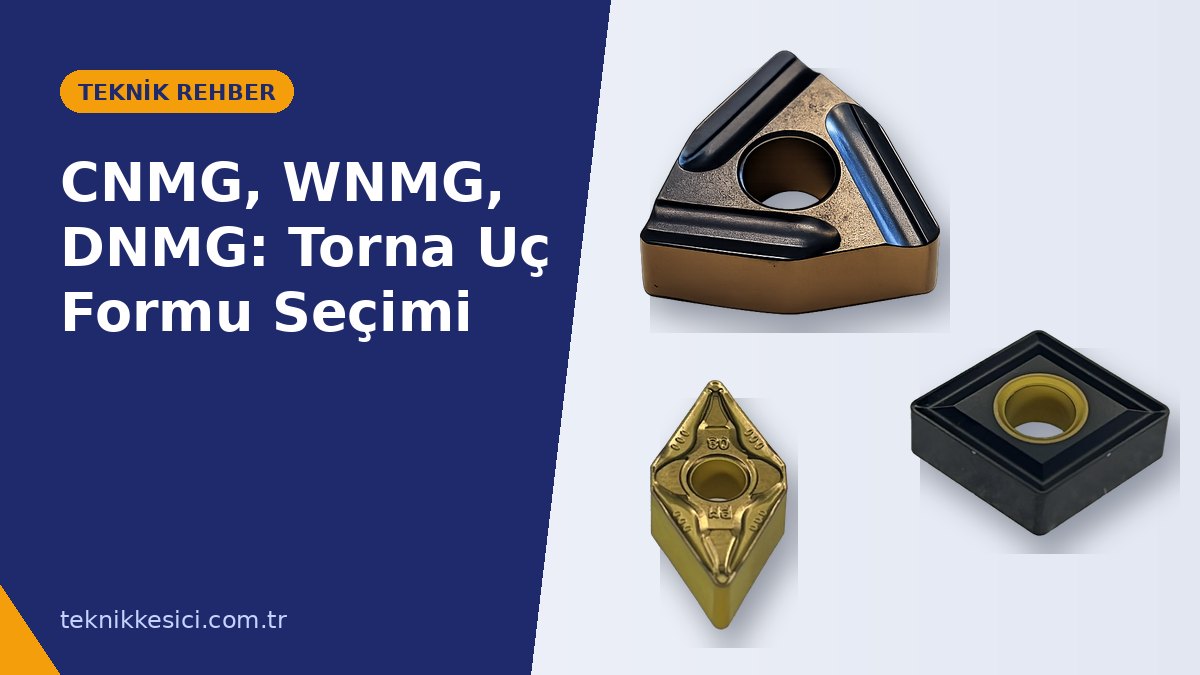
ISO uç kodunun ilk harfi ucun geometrik formunu, dolayısıyla kenar mukavemeti ile erişilebilirlik arasındaki dengeyi belirler. Uç açısı büyüdükçe kenar sağlamlaşır ve kesme kuvvetini daha iyi taşır; küçüldükçe daha dar profillere girilir ama kenar kırılgandır ve titreşime yatkındır. Kod okumanın tamamı için tornalama ucu kodları yazımıza bakın; burada sadece form seçimine odaklanıyoruz.
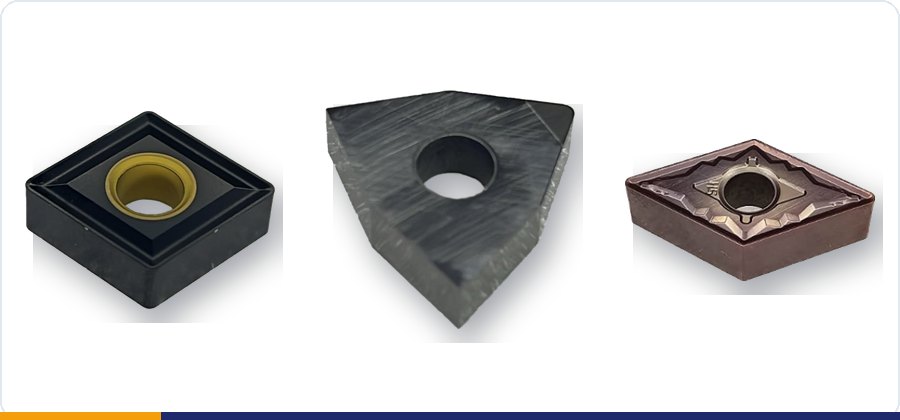
En Yaygın Torna Uç Formları
| Form | Şekil / uç açısı | Kullanılabilir kenar | Güçlü yanı | Tipik kullanım |
|---|---|---|---|---|
| C (CNMG) | Eşkenar dörtgen 80° | 4 (negatif) | Yüksek mukavemet, boyuna + alın tornalama tek uçla | Kaba ve orta işleme, genel amaçlı |
| W (WNMG) | Trigon 80° | 6 (negatif) | C form mukavemeti + 6 kenar → düşük uç maliyeti | Seri üretim, orta-kaba tornalama |
| D (DNMG) | Eşkenar dörtgen 55° | 4 | Profil ve kopya tornalamada erişim | Orta işleme, çakışan profiller |
| T (TNMG) | Üçgen 60° | 6 | Ekonomik, alın ve boyuna tornalama | Orta işleme, alın tornalama |
| V (VNMG) | Eşkenar dörtgen 35° | 4 | En dar erişim, en düşük radyal kuvvet | Hassas profil, finiş, ince parçalar |
| S (SNMG) | Kare 90° | 8 | En güçlü kenar | Ağır kaba işleme, döküm, pah |
| R (RCMT/RNMG) | Yuvarlak | Çok | Kesikli kesmede dayanım, geniş radyus | Döküm/dövme kabuğu, yüksek ilerleme |
Seçimde 4 Soru
- Talaş derinliği ne kadar? 3 mm üzeri kaba işlemede C, W veya S form; 0,5 mm altı finişte D veya V form.
- Parça profili karışık mı? Konik geçişler, radyuslu geçişler ve arka pah varsa D (55°) ya da V (35°) şart; C form 80° açısıyla dar açılara giremez.
- Tezgâh rijitliği ve bağlama yeterli mi? Zayıf bağlama ve ince parçada V form düşük radyal kuvvetiyle titreşimi azaltır.
- Uç maliyeti önemli mi? WNMG 6 kenar sunar; CNMG ile aynı kater sisteminde kenar başına maliyet %33 düşer.
WNMG mi CNMG mi?
İkisi de 80° kesme açısına sahiptir ve aynı işlerde kullanılır; fark kenar sayısı ve uç kalınlığındadır. WNMG (trigon) 6 kenarla ekonomiktir, ancak uç gövdesi daha ince olduğu için çok ağır kesikli kesmede CNMG daha güvenlidir. Orta ölçekli seri işlerde ERİC WNMG 080404 TAL7000 gibi WNMG 0804 uçlar en çok tercih edilen boy; ağır paso ve büyük parçada CNMG 1204/1606 boyuna geçilir.
Negatif mi Pozitif mi (N / P)?
Kodun 2. harfi boşluk açısını gösterir: N (0°, çift taraflı, çift kenar sayısı) ağır kesmede güçlüdür; C veya P (7°/11° pozitif, tek taraflı) düşük kesme kuvvetiyle ince parçalar ve iç çap tornalamada kullanılır. CCMT/DCMT pozitif uçlar aynı formların “hafif” versiyonlarıdır.
Uzman ipucu: Uç burun radyusu (kodun son iki hanesi, örn. 04 = 0,4 mm) yüzey kalitesini ve kenar mukavemetini birlikte etkiler: kaba işlemede 0,8–1,2 mm, finişte 0,2–0,4 mm. İlerleme değeri radyusun yaklaşık yarısını geçmemelidir.
Uç formunu belirledikten sonra kaplama seçimi için PVD/CVD kaplama farkı ve talaş kırıcı seçimi için talaş kırıcı geometrisi yazılarımızı okuyun.
CNMG, WNMG, DNMG, TNMG ve VNMG formlarında ERİC ve diğer markaların katerler ile uyumlu tornalama uçları sitemizde listelenmiştir. Ölçü, kalite veya uygulama danışmak için WhatsApp hattımızdan yazabilirsiniz; teknik ekibimiz aynı gün yanıtlar.
Sık Sorulan Sorular
CNMG ve WNMG aynı katerde kullanılır mı?
Hayır. Kater cebi uç formuna göre işlenir: CNMG için PCLNR/PCBNR, WNMG için PWLNR/MWLNR tipi katerler gerekir. Boyut (IC) aynı olsa da form farklı olduğu için değiştirilemez.
DNMG ile hem boyuna hem alın tornalama yapılır mı?
Evet. 55° uç açısı sayesinde 93° kater açısıyla hem boyuna hem alın hem de profil tornalama yapılabilir; bu yüzden orta işlemede en çok yönlü form olarak bilinir.
Hangi form en uzun ömür verir?
Aynı kalite ve şartlarda uç açısı büyük olan (S 90° > C/W 80° > T 60° > D 55° > V 35°) daha uzun ömür verir çünkü kenar daha güçlüdür ve ısı daha geniş alana yayılır.
TNMG neden ucuz sayılır?
Üçgen form 6 kenar sunar, karbür hacmi küçüktür ve üretimi ekonomiktir. Orta işleme ve alın tornalamada kenar başına en düşük maliyeti verir.