
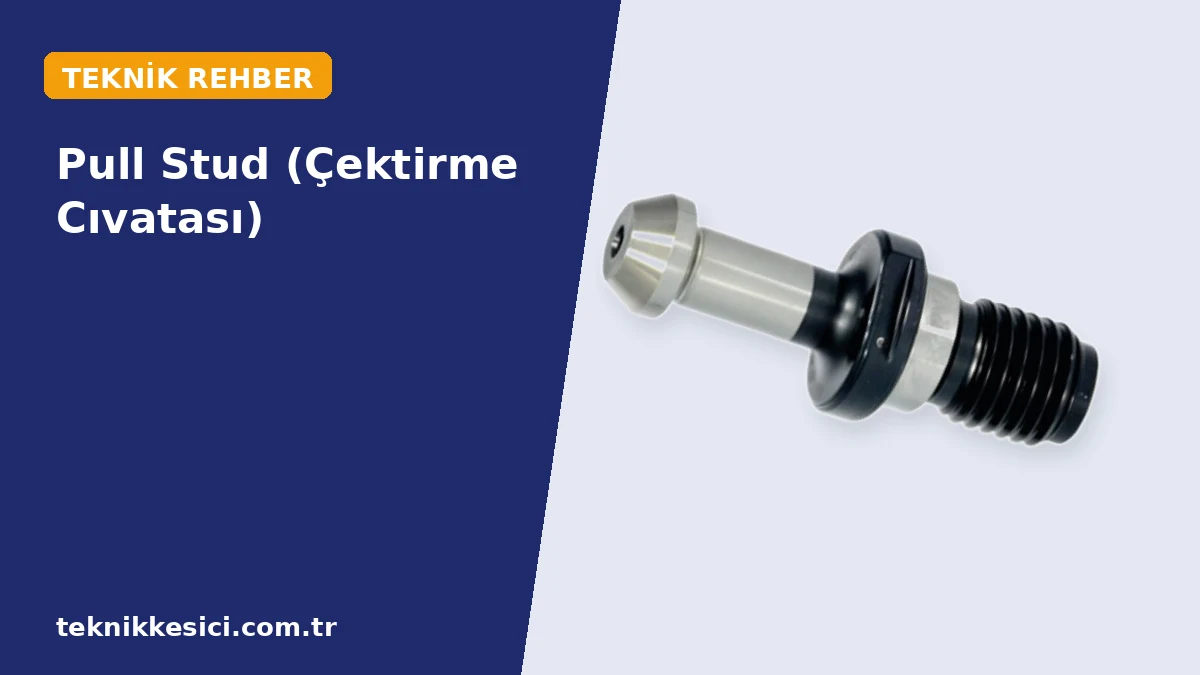
Pull stud veya çektirme cıvatası, takım tutucunun arka ucuna vidalanır ve iş milindeki çekme mekanizması tarafından tutucuyu konik yuvaya çeker. Baş geometrisi, diş ve uzunluk spindle modeline uygun olmalıdır; benzer görünen BT, DIN ve MAS varyantları her zaman birbirinin yerine geçmez. Yanlış cıvata çekme kuvvetini, takım çıkışını ve güvenli tutuşu etkileyebilir.
Bu rehberde pull stud konusu; seçim kriterleri, uygulama sırası, sahada karşılaşılan örnekler ve kontrol adımlarıyla birlikte ele alınır. Yazının sonundaki kontrol listesi ve sık sorulan sorular, kararın sahada tekrarlanabilir olmasını sağlar.
- Tezgâh spindle standardı ve modelini tespit edin.
- Takım tutucu kodu ve üretici pull stud çizimini bulun.
- BT40 gördüğü için tüm BT40 pull studları eşit saymak; baş ölçüsünü kontrol etmemek; dişi çapraz başlatmak; üretici torkunu aşmak; hasarlı çektirme cıvatasını…
- Çektirme cıvatası yüksek çekme yükü taşır. Uyumsuz veya hasarlı parçayla makineyi yüksek devirde çalıştırmayın; takım tutucu düşmesi ciddi yaralanmaya ve makine hasarına neden olabilir.

Pull Stud Ne İşe Yarar?
Tutucunun konik standardı tek başına yeterli bilgi değildir: üretici modelinde pull stud tipi, diş, baş çapı ve temas yüzeyi kontrol edilmelidir. Boyu yanlış cıvata çekme mekanizmasıyla tam kavrama sağlayamayabilir; aşırı uzun olan iç mekanizmaya temas edebilir. Malzeme ve ısıl işlem de çevrim yüküne uygundur. Pull stud düzenli sökülüp takıldığı için dişlerde uzama, aşınma, ezik veya çatlak izleri incelenmelidir.
Tablodaki ilk satır bu yazının ayrılan noktasıdır: BT yaklaşımı konik tutucu standardı ailesi ile öne çıkar; uygulamada pull stud başı ve boyu modele göre. Bunun yanında DIN tipi seçeneği belirli çekme ucu geometrisi sunar ve standart numarası ve spindle şartı Bu iki kararın birlikte okunması, parça üzerinde deneme yapmadan doğru başlangıç noktasını verir.
İlgili teknik ayrıntılar için CNC Takım Tutucu Seçimi rehberimizi de inceleyin — Takım tutucu ve spindle uyumunu inceleyin.
BT, DIN ve MAS Uyum Farkı
Ölçüyü rastgele numune ile değil tezgâh ve tutucu dokümanıyla doğrulayın. Tutucu kodunu, spindle üreticisini ve pull stud çizimini eşleştirin; yeni parça montajında üretici sıkma torku ve diş sabitleme önerisini izleyin.
| Başlık | Özellik / ölçüt | Uygulama notu |
|---|---|---|
| BT | Konik tutucu standardı ailesi | Pull stud başı ve boyu modele göre |
| DIN tipi | Belirli çekme ucu geometrisi | Standart numarası ve spindle şartı |
| MAS / JIS tipi | BT benzeri ancak farklı detaylar olabilir | Tedarikçi çizimiyle doğrulayın |
| Diş ölçüsü | Tutucu arka ucuna vidalanır | Adım ve boy kontrolü |
| Temas yüzeyi | Çekme mekanizmasıyla kilitlenir | Çapak, aşınma ve çatlak olmamalı |
Seçim tablosunun geri kalanı da benzer biçimde okunur: MAS / JIS tipi için bt benzeri ancak farklı detaylar olabilir koşulu aranır; not olarak tedarikçi çizimiyle doğrulayın Diş ölçüsü ve Temas yüzeyi satırları ise sırasıyla tutucu arka ucuna vidalanır ve çekme mekanizmasıyla kilitlenir gerektirir; uygulama notları adım ve boy kontrolü ve çapak, aşınma ve çatlak olmamalı Kararı tek satıra değil, tablonun bütününe göre verin.
İlgili teknik ayrıntılar için BT, SK ve HSK Konik Farkı rehberimizi de inceleyin — Takım tutucu standardını karşılaştırın.
Ölçü ve Montaj Kontrolü
Takım tutucuyu spindle dışındayken temizleyin ve arka dişleri gözle inceleyin. Pull stud’u elle düzgün başlatın; çapraz diş hissedilirse anahtarla zorlamayın. Üretici torkuna göre sıkın ve montaj sonrası baş geometrisinin tutucuyla tam oturduğunu kontrol edin.
- Tezgâh spindle standardı ve modelini tespit edin.
- Takım tutucu kodu ve üretici pull stud çizimini bulun.
- Diş, baş çapı, açı ve toplam boyu teknik çizimle doğrulayın.
- Dişleri temizleyip cıvatayı çapraz bindirmeden üretici torkuyla takın.
- Periyodik bakımda aşınma/çatlak kontrolü yapıp kayıt altına alın.
Adım listesi hazırlıkla başlar: tezgâh spindle standardı ve modelini tespit edin. İlk doğrulama olmadan sonraki adımların doğruluğu garanti edilemez. Orta adımlar üretkenliği, son adım olan periyodik bakımda aşınma/çatlak kontrolü yapıp kayıt altına alın. ise kayıt ve tekrarlanabilirliği sağlar; her adımı tamamlamadan bir sonrakine geçmeyin. Vardiya içinde bu sırayı yazılı iş talimatına dönüştürmek, hem yeni operatörlerin eğitimini hızlandırır hem de hatayı ortaya çıkmadan yakalamayı kolaylaştırır.
Pull stud bakımında seri/model uyumunu ve montaj tarihini kaydedin. Diş uzaması, yüzeyde ezilme veya çatlak görülürse parçayı değiştirin. Tutucu koniğini ve spindle çekme mekanizmasını da aynı bakımda inceleyin.
Örnek: Takım Tutucu Değişimi
Bir BT40 tutucunun üzerindeki pull stud başı, aynı konik ailesindeki başka bir spindle ile otomatik uyumlu kabul edilmemelidir. İki modelin çekme mekanizması yüzeyi veya boyu farklıysa temas derinliği yetersiz kalabilir. Takım değişiminde düşme veya gevşeme yaşanırsa yalnız cıvatayı yeniden sıkmak yerine spindle dokümanı, tutucu ve mekanizmayı birlikte kontrol edin.
Yüksek devirli uygulamalarda pull stud üreticisinin balans ve hız önerisi takip edilir. Diş sabitleyici isteniyorsa ürün ve tork bilgisi bakım prosedüründe belirtilmelidir; gelişigüzel sabitleyici kullanımı sökümü zorlaştırır. Her takım değişiminde cıvatayı sökmek gerekmez ancak bakım aralığında kontrol edilir.
İlgili teknik ayrıntılar için Takım Salgısı ve Balans rehberimizi de inceleyin — Yüksek devirde bağlama kontrolüne bakın.
Sahada Uygulama Kontrol Listesi
İşleme başlamadan önce aşağıdaki beş maddeyi sırayla doğrulayın; her biri yukarıdaki tablodaki bir seçim satırına karşılık gelir ve saha personelinin aynı kararı tekrarlamasını sağlar.
- BT: Pull stud başı ve boyu modele göre.
- DIN tipi: Standart numarası ve spindle şartı.
- MAS / JIS tipi: Tedarikçi çizimiyle doğrulayın.
- Diş ölçüsü: Adım ve boy kontrolü.
- Temas yüzeyi: Çapak, aşınma ve çatlak olmamalı.
Bu listeyi iş emri kartına eklemek, operatör değişimlerinde kalite sürekliliğini korur; şüpheye düşülen maddede üretici teknik föyü veya parça resmi esas alınır.
Bakım ve Arıza İşaretleri
BT40 gördüğü için tüm BT40 pull studları eşit saymak; baş ölçüsünü kontrol etmemek; dişi çapraz başlatmak; üretici torkunu aşmak; hasarlı çektirme cıvatasını kullanmaya devam etmek tehlikelidir.
Pull stud bakımında seri/model uyumunu ve montaj tarihini kaydedin. Diş uzaması, yüzeyde ezilme veya çatlak görülürse parçayı değiştirin. Tutucu koniğini ve spindle çekme mekanizmasını da aynı bakımda inceleyin.
Çektirme cıvatası yüksek çekme yükü taşır. Uyumsuz veya hasarlı parçayla makineyi yüksek devirde çalıştırmayın; takım tutucu düşmesi ciddi yaralanmaya ve makine hasarına neden olabilir.
Tezgâh modeli ve takım tutucu standardını paylaşın; uyumlu pull stud ölçüsünü doğrulayalım.
WhatsApp’tan Sorcektirme-civatalari-pull-studbt-40-takim-tutucularbt-50-takim-tutucular
Sık Sorulan Sorular
BT40 için her pull stud uyar mı?
Hayır. Diş ve baş geometrisi, uzunluk ve spindle mekanizması üretici modeline göre doğrulanmalıdır.
Pull stud torku ne olmalı?
Tutucu/spindle üreticisinin verdiği tork kullanılmalıdır; evrensel tek değer yoktur.
Pull stud ne zaman değiştirilir?
Diş aşınması, uzama, ezilme, çatlak veya güvenli temas kaybı varsa değiştirin.
Pull stud’a sabitleyici sürülür mü?
Yalnız üretici/servis talimatı öneriyorsa, uygun ürün ve tork prosedürüyle kullanın.