
Freze çakısı seçimi; yüzey kalitesini, işleme süresini ve takım ömrünü doğrudan belirler. Bu yazıda atölyede en çok kullanılan freze tiplerini ve hangi işte hangisinin seçileceğini anlatıyoruz.
Yaygın Freze Tipleri
- Parmak freze (end mill): Kanal, cep ve yan yüzey işlemenin standardı.
- Kalıpçı freze (vizviz): Kaba talaş kaldırmada hızlıdır; tırtıklı kesme ağzı talaşı küçük parçalara böler.
- Kırlangıç freze: 45° veya 60° kırlangıç kuyruğu kanalları için özel form.
- Küresel uçlu freze (ball nose): 3B yüzeyler ve kalıp işlemede kullanılır.
- Pah frezesi: Kenar kırma ve havşa açma işleri için.
- Tarama kafası: Geniş yüzeyleri değiştirilebilir uçlarla hızlı tarar.
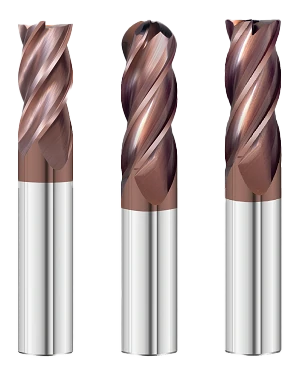
HSS mi Karbür Freze mi?
| Kriter | HSS Freze | Karbür Freze |
|---|---|---|
| Kesme hızı | Düşük-orta | 2-4 kat yüksek |
| Titreşim toleransı | İyi | Düşük (rijitlik ister) |
| Sert malzeme (45+ HRC) | Uygun değil | Uygun |
| Konvansiyonel tezgâh | İdeal | Dikkatli kullanım |
| Fiyat | Ekonomik | Yüksek |
Ağız Sayısı Nasıl Seçilir?
- 2 ağız: Alüminyum ve yumuşak malzeme — büyük talaş boşluğu talaş tahliyesini kolaylaştırır.
- 3 ağız: Alüminyumda daha iyi yüzey + kanal açabilme dengesi.
- 4+ ağız: Çelik ve paslanmaz — ağız başına düşen yük azalır, yüzey kalitesi artar.
Pratik İpuçları
- Takım boyunu mümkün olan en kısa seçin; sarkma titreşim demektir.
- Kanal açarken çapın %30-50’si kadar derinlikle ilerleyin.
- Paslanmazda kesintisiz ilerleme kullanın; sıfır ilerlemeyle sürtünme sertleşmeye (work hardening) yol açar.
- Karbür frezede darbeli giriş yerine rampa veya helis giriş tercih edin.
Sık Sorulan Sorular
Freze çakısı neden çabuk köreliyor?
Yanlış devir/ilerleme, soğutma eksikliği veya malzemeye uygun olmayan kaplama en yaygın nedenlerdir.
Kaplamalı freze şart mı?
Seri üretimde TiAlN gibi kaplamalar takım ömrünü belirgin uzatır; hobi kullanımında kaplamasız da yeterli olabilir.
👉 Freze kategorimizde HSS, karbür ve kalıpçı frezeleri inceleyebilirsiniz.